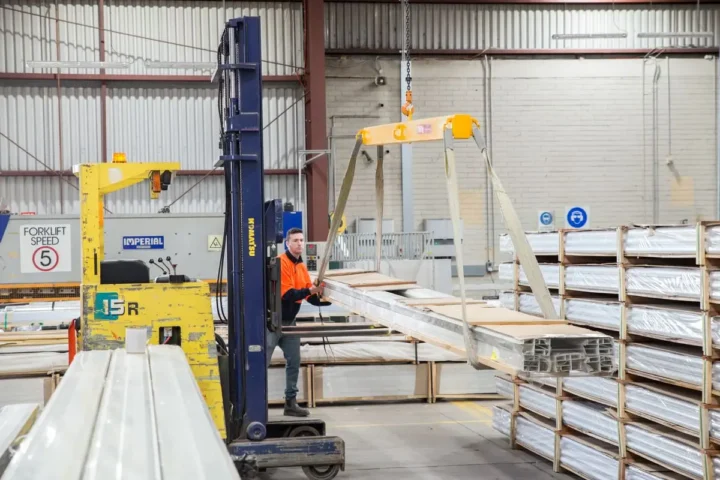

A vida útil de uma empilhadeira depende muito mais de como você a opera e mantém do que simplesmente do número de horas de funcionamento. Boas práticas de condução vida útil empilhadeira não são apenas recomendações de fabricante — são investimentos diretos na rentabilidade da sua operação, especialmente em ambientes industriais intensivos como os do Grande ABC, onde a frota trabalha em regime pesado. Uma empilhadeira bem cuidada pode render 10, 15 ou até mais anos de serviço; negligenciada, pode virar sucata em metade desse tempo, comprometendo sua margem operacional.
Seja você operador de uma frota própria ou responsável por equipamentos alugados, entender os cuidados essenciais — desde inspeções pré-operacionais até manutenção preventiva, passando por técnicas corretas de movimentação de carga — reduz paradas não planejadas, minimiza custos de reparo e garante conformidade com normas como a NR-11. Com equipamentos como as empilhadeiras Hangcha, que combinam tecnologia moderna com robustez adequada para operações intensivas, essas práticas fazem toda a diferença entre uma frota que sustenta seu negócio e uma que drena recursos.
Quais boas práticas de condução prolongam a vida útil da empilhadeira?
A resposta curta é: a maior parte do desgaste prematuro de uma empilhadeira não vem de falha mecânica espontânea — vem da forma como o equipamento é operado no dia a dia. Estudos de custo de ciclo de vida indicam que operação inadequada pode reduzir em até 30% a vida útil esperada de uma empilhadeira, antecipando revisões maiores, troca de componentes e, no pior cenário, a substituição do equipamento antes do tempo planejado. Para gestores de logística e operações no Grande ABC — região com tradição industrial pesada e frotas que trabalham em turnos longos — entender e aplicar boas práticas de condução é uma decisão financeira tão relevante quanto a escolha do modelo ou a negociação do preço de aquisição.
Este guia organiza as práticas essenciais em blocos temáticos: inspeção pré-operacional, técnica de condução, gestão de carga, cuidados com o sistema de elevação e controle de horímetro. Cada bloco tem impacto direto e mensurável na longevidade do equipamento.
Inspeção pré-operacional: o hábito que evita falhas em cadeia
A inspeção diária antes do início do turno é o item de maior retorno por menor esforço em qualquer programa de manutenção preventiva. Ela leva entre cinco e dez minutos e é capaz de identificar, antes que virem problema grave, situações como nível de fluido hidráulico baixo, pneus com pressão incorreta ou desgaste irregular, garfos com trincas visíveis, freios com resposta lenta e, em modelos elétricos a lítio, células de bateria com indicação de anomalia no painel.
A NR-11 — norma regulamentadora que rege a operação de empilhadeiras no Brasil — exige que o operador seja treinado e habilitado, mas não detalha um checklist padronizado. Isso significa que a empresa precisa criar e manter seu próprio protocolo. O ideal é que o checklist seja físico ou digital, assinado pelo operador e arquivado. Esse registro também é fundamental para fins de documentação da frota, especialmente em auditorias de segurança ou processos de renovação de contrato de locação.
- Nível de óleo hidráulico e óleo do motor (em modelos a combustão): verificar com o equipamento nivelado e frio.
- Estado dos garfos: inspecionar visualmente a haste e a ponta; qualquer deformação ou trinca exige afastamento imediato do equipamento.
- Pneus: verificar pressão (nos pneumáticos), cortes e desgaste lateral — pneus fora de especificação aumentam o esforço do eixo de direção e comprometem a estabilidade da carga.
- Freio de serviço e freio de estacionamento: testar em área segura antes de entrar na operação.
- Iluminação e sinais sonoros: buzina, luz de ré e faróis são itens de segurança, não acessórios opcionais.
- Bateria (modelos elétricos): verificar nível de carga, ausência de alertas no BMS e integridade física do conector.
Técnica de condução: o que o operador faz (e não faz) dentro do turno
A condução correta de uma empilhadeira não é apenas uma questão de segurança — é diretamente proporcional ao desgaste dos sistemas de transmissão, freios, pneus e estrutura do mastro. Operadores sem treinamento adequado ou com vícios de operação são a principal causa de desgaste acelerado em frotas com mais de dois anos de uso.
Velocidade compatível com o ambiente. Acelerações e frenagens bruscas sobrecarregam o sistema de transmissão e os freios, além de gerar impacto na carga e risco de tombamento. Em corredores internos de galpão, a velocidade operacional recomendada é de 6 a 10 km/h dependendo do layout. Em cruzamentos e áreas de pedestres, a velocidade deve ser reduzida independentemente de sinalização. O layout do galpão influencia diretamente esse comportamento — operações em corredores estreitos exigem velocidade ainda mais controlada e operadores com maior nível de habilidade.
Inclinação do mastro durante o deslocamento. O mastro deve ser inclinado para trás (posição de transporte) sempre que o equipamento estiver em movimento com carga. Deslocar com o mastro vertical ou inclinado para frente eleva o centro de gravidade, aumenta o risco de tombamento e sobrecarrega os cilindros hidráulicos de inclinação. Esse é um dos erros mais comuns em operações com pressa.
Altura dos garfos no deslocamento. Os garfos devem ser mantidos entre 15 e 30 cm do chão durante o deslocamento — o suficiente para evitar obstáculos no piso sem elevar o centro de gravidade. Deslocar com a carga elevada é uma das práticas que mais contribui para desgaste prematuro do mastro e para acidentes com tombamento lateral.
Evitar frenagens com carga elevada. Quando a carga está elevada e o operador freia abruptamente, o momento de inércia gerado pode superar a capacidade de estabilidade do equipamento. Além do risco de acidente, esse tipo de manobra danifica progressivamente as correntes do mastro e os rolamentos da estrutura.
Curvas em velocidade reduzida. Curvas feitas em velocidade acima do recomendado geram desgaste assimétrico nos pneus e sobrecarregam o eixo de direção — componente de custo elevado em qualquer modelo de empilhadeira. A regra prática é: antes da curva, reduzir a velocidade; na curva, manter constante; só acelerar após a saída.
Gestão de carga: respeitar a placa de capacidade não é opcional
A placa de capacidade (ou placa de dados) afixada na empilhadeira indica a carga máxima que o equipamento suporta em função da altura de elevação e do centro de gravidade da carga. Operar acima dessa capacidade — mesmo que pontualmente — não é apenas uma infração à NR-11; é uma forma garantida de comprometer estruturas, correntes, cilindros e, em casos extremos, causar colapso do mastro.
O erro mais frequente não é carregar peso acima do limite nominal, mas sim ignorar que a capacidade diminui conforme a altura de elevação aumenta e conforme o centro de gravidade da carga se afasta do encosto de garfo. Uma empilhadeira de 3 toneladas pode ter capacidade reduzida para 2,2 toneladas a 4 metros de altura — e esse dado está na própria placa, mas raramente é consultado no dia a dia da operação.
Outro ponto crítico é a distribuição da carga sobre os garfos. Cargas desbalanceadas geram esforço assimétrico nas correntes e nos rolamentos laterais do mastro. O correto é centralizar a carga entre os garfos e ajustar o espaçamento deles de acordo com o tipo de palete ou embalagem. Em operações com variação frequente de tipo de carga, o uso de garfos ajustáveis hidraulicamente (side-shift) reduz o esforço manual e o tempo de ciclo, além de diminuir o impacto mecânico por ajustes bruscos.
Cuidados com o sistema hidráulico e o mastro
O sistema hidráulico é o coração funcional de uma empilhadeira — e também um dos componentes de maior custo de reposição quando negligenciado. As boas práticas de condução têm impacto direto na longevidade desse sistema.
Não manter a alavanca de elevação pressionada no limite. Forçar a elevação além do ponto máximo do mastro danifica os cilindros e pode romper as correntes. O operador deve conhecer o curso máximo do mastro do modelo que opera e nunca forçar o sistema contra o batente mecânico.
Descer a carga com controle, não em queda livre. A descida controlada mantém a pressão hidráulica estável e preserva as vedações dos cilindros. A descida rápida (válvula de descida totalmente aberta) gera pico de pressão no retorno e desgasta as vedações em poucas centenas de ciclos.
Não usar os garfos como alavanca. Inserir os garfos sob cargas no chão e usar o sistema hidráulico para “arrombar” o palete é uma prática que danifica simultaneamente os garfos, as correntes e os cilindros de elevação. Se a carga está inacessível, o correto é reposicioná-la com auxílio de outro equipamento ou operador.
Quando ocorrer qualquer anormalidade no sistema de elevação — resposta lenta, descida espontânea da carga, ruído hidráulico — o equipamento deve ser afastado da operação imediatamente. Ignorar esses sinais é a causa mais comum de falha grave no mastro. Para entender melhor o diagnóstico desse tipo de problema, vale consultar o guia sobre garfo da empilhadeira que não sobe.
Controle de horímetro e planejamento de manutenção preventiva
O horímetro da empilhadeira é o principal indicador de vida útil do equipamento — equivalente ao odômetro de um veículo, mas com uma diferença importante: ele mede horas de operação efetiva do motor ou do sistema elétrico, não distância percorrida. É com base nesse indicador que fabricantes como a Hangcha definem os intervalos de revisão preventiva: troca de óleo, filtros, correntes, correia de distribuição (em modelos a combustão) e verificação do sistema elétrico.
Ignorar o horímetro ou não registrar as manutenções realizadas tem dois efeitos negativos: o primeiro é operacional — o equipamento falha fora do momento planejado, gerando parada não programada na operação. O segundo é financeiro — sem histórico de manutenção documentado, o valor de revenda ou o custo de locação futura do equipamento cai significativamente. Para quem avalia o custo total de propriedade ao longo de cinco anos, a manutenção preventiva bem registrada é um ativo, não uma despesa.
Em frotas com múltiplos equipamentos, o controle manual de horímetro é ineficiente. Sistemas de gestão integrados — inclusive soluções que se conectam ao WMS do armazém — permitem automatizar alertas de manutenção e rastrear o desempenho individual de cada equipamento. A integração da empilhadeira com o sistema WMS é uma prática crescente em operações logísticas mais estruturadas e permite cruzar dados de horímetro com produtividade real por equipamento.
Boas práticas específicas para empilhadeiras elétricas a lítio
As empilhadeiras elétricas com bateria de lítio — como as séries XA, XE e XC da Hangcha — têm características de operação e manutenção distintas dos modelos a combustão e dos modelos elétricos com bateria de chumbo-ácido. Conhecer essas particularidades é essencial para preservar a bateria, que representa uma parcela relevante do valor do equipamento.
- Não descarregar completamente a bateria. Baterias de lítio têm vida útil medida em ciclos de carga — e ciclos com descarga profunda (abaixo de 20% da capacidade) reduzem significativamente o número total de ciclos disponíveis. O correto é recarregar quando o indicador atingir entre 20% e 30%.
- Aproveitar a recarga parcial (opportunity charging). Ao contrário das baterias de chumbo-ácido, as baterias de lítio aceitam recargas parciais sem efeito memória. Recargas rápidas durante pausas operacionais são recomendadas e prolongam a autonomia sem comprometer a vida útil.
- Armazenar com carga entre 40% e 60%. Equipamentos parados por longos períodos (fins de semana, feriados prolongados) devem ser armazenados com carga parcial, não totalmente cheios nem totalmente vazios.
- Respeitar a temperatura de operação. Baterias de lítio têm desempenho reduzido em temperaturas muito baixas (abaixo de 0°C) e podem sofrer danos em temperaturas muito altas (acima de 45°C). Em câmaras frias ou ambientes com variação extrema de temperatura, é necessário consultar as especificações do fabricante.
- Não ignorar alertas do BMS (Battery Management System). O sistema de gerenciamento da bateria monitora temperatura, tensão por célula e estado de carga em tempo real. Qualquer alerta deve ser investigado antes de continuar a operação.
Para quem deseja aprofundar a análise entre os dois modelos de tração, o comparativo de custo total entre empilhadeira elétrica e a combustão oferece uma visão detalhada dos fatores que influenciam essa decisão ao longo do ciclo de vida do equipamento.
Ambiente de operação e seu impacto no desgaste do equipamento
Mesmo com operadores bem treinados, o ambiente de operação pode acelerar o desgaste se não for adequadamente gerenciado. Pisos irregulares, rampas com inclinação acima do especificado para o modelo, poeira excessiva, umidade e variação de temperatura são fatores ambientais que impactam diretamente a vida útil dos componentes.
Pisos com juntas de dilatação mal conservadas ou buracos causam impacto repetitivo nos eixos, pneus e estrutura do chassi. Em galpões industriais do Grande ABC — muitos deles com décadas de uso —, a manutenção do piso é frequentemente negligenciada em comparação com a manutenção dos equipamentos que nele operam. O custo de recuperar um piso industrial é menor do que o custo de substituir prematuramente um eixo de empilhadeira.
Ambientes com poeira abrasiva (como operações com cimento, areia ou minério) exigem filtragem de ar mais frequente em modelos a combustão e proteção adicional nos conectores elétricos dos modelos elétricos. Nesses casos, os intervalos de manutenção preventiva devem ser reduzidos em relação ao padrão do fabricante. Os cuidados ambientais na manutenção variam significativamente conforme o tipo de operação e merecem atenção específica no plano de manutenção.
Treinamento contínuo do operador: o fator humano como variável de manutenção
Toda boa prática de condução depende, em última instância, do operador que está no assento. Treinamento inicial é condição mínima exigida pela NR-11, mas não é suficiente para garantir a manutenção das boas práticas ao longo do tempo. Vícios de operação se instalam gradualmente, especialmente em ambientes com pressão de produtividade onde atalhos operacionais parecem justificados pelo ganho de tempo.
Reciclagem periódica de treinamento — recomendada a cada 12 meses, ou sempre que houver mudança de modelo de equipamento, layout de operação ou tipo de carga — é a forma mais eficaz de manter o padrão de condução. Empresas que documentam o histórico de treinamento por operador têm melhor desempenho em auditorias de segurança e menor índice de incidentes com danos ao equipamento.
Além do treinamento formal, a supervisão direta durante os primeiros meses após a contratação de novos operadores e a análise de eventos registrados pelo sistema telemétrico do equipamento (quando disponível) permitem identificar padrões de condução inadequada antes que eles se traduzam em danos visíveis. Em frotas com vários turnos, a rotatividade de operadores por equipamento também deve ser gerenciada: cada troca de operador é uma oportunidade de introduzir vícios diferentes — ou de reforçar as boas práticas com o checklist pré-operacional.
Aplicar sistematicamente essas práticas — inspeção diária, condução técnica correta, respeito à capacidade nominal, cuidados com o sistema hidráulico, controle de horímetro e treinamento contínuo — é o que separa frotas que chegam ao quinto ano de operação com custo controlado daquelas que acumulam manutenções corretivas caras e paradas não planejadas. O equipamento certo, bem operado e bem mantido, é um ativo produtivo; mal operado, vira passivo antes do prazo.