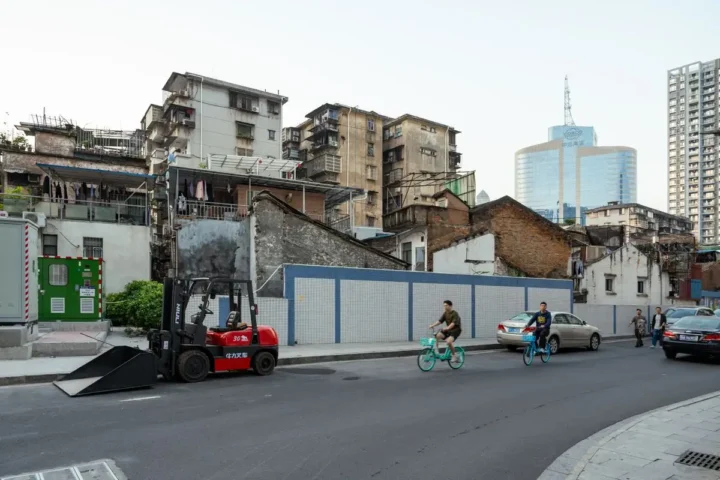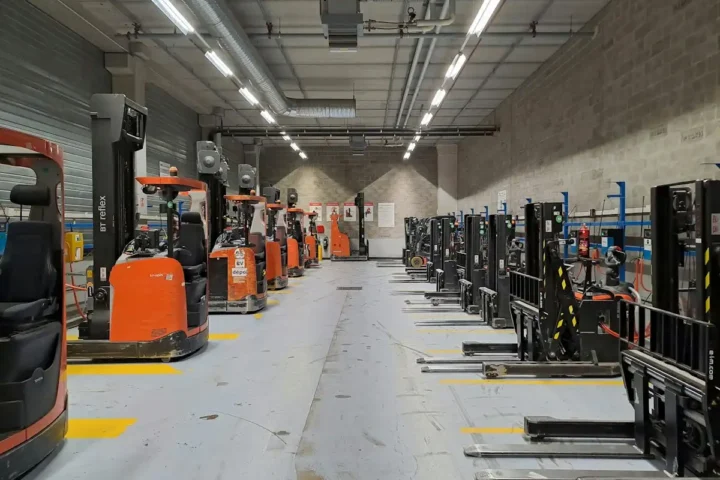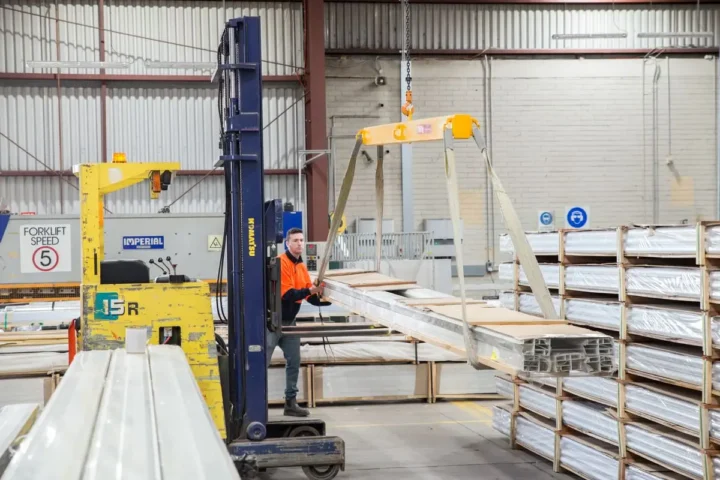

A manutenção preventiva é o pilar invisível que mantém uma frota de empilhadeiras produtiva e segura — e os cuidados ambientais na manutenção de empilhadeira ganham cada vez mais peso nas operações logísticas do Grande ABC. Empresas que trabalham com equipamentos elétricos a lítio, como as séries XA, XE e XC da Hangcha, precisam equilibrar a eficiência operacional com práticas que reduzam impacto ambiental e custos de manutenção — desde o gerenciamento correto de baterias até a disposição adequada de fluidos e componentes desgastados.
Em um polo industrial como Santo André, São Bernardo e região, onde a densidade de galpões e operações logísticas é alta, negligenciar esses cuidados não afeta apenas a durabilidade do equipamento, mas também a conformidade com regulamentações ambientais e trabalhistas. Um plano de manutenção bem estruturado reduz paradas não programadas, estende a vida útil da máquina e protege sua operação contra multas e riscos de segurança — especialmente quando envolve descarte de baterias, limpeza de componentes e armazenamento de resíduos.
Quais cuidados ambientais tomar ao fazer manutenção de empilhadeira na fábrica?
A manutenção de empilhadeira dentro de um ambiente fabril gera resíduos e situações de risco ambiental que muitas equipes subestimam. Óleo hidráulico drenado no chão, baterias descartadas sem critério, gases de combustão em ambientes semi-fechados e embalagens de fluidos contaminantes jogadas em caçambas comuns são infrações que podem resultar em autuações do órgão ambiental estadual, passivo trabalhista e, em casos graves, interdição da planta. No Grande ABC — polo industrial com histórico de fiscalização ambiental mais rigoroso do que a média do interior — o tema é especialmente sensível para indústrias automotivas, metalúrgicas e de logística que já operam sob licenças ambientais com condicionantes específicas.
Este guia reúne os principais cuidados ambientais que devem ser incorporados ao protocolo de manutenção preventiva e corretiva de empilhadeiras, organizados por tipo de resíduo e etapa do serviço. O objetivo é prático: transformar boas intenções em procedimentos documentados que protejam a empresa, os colaboradores e o meio ambiente.
Por que a manutenção de empilhadeira é uma fonte relevante de passivo ambiental?
Empilhadeiras são equipamentos que concentram, em um único chassi, fluidos hidráulicos, lubrificantes, combustíveis (no caso de modelos a diesel ou GLP), baterias de chumbo-ácido ou lítio e filtros impregnados de contaminantes. Cada intervenção de manutenção — seja uma simples troca de óleo, seja uma revisão de sistema hidráulico — gera resíduos classificados como Classe I (perigosos) pela ABNT NBR 10.004. Isso significa que o descarte incorreto não é apenas uma questão de boa prática: é uma obrigação legal com responsabilidade solidária entre o gerador do resíduo (a fábrica) e o transportador/destinador.
Além dos resíduos sólidos e líquidos, empilhadeiras a combustão operam com motores de ciclo Otto (GLP) ou Diesel que emitem monóxido de carbono, óxidos de nitrogênio e material particulado. Em galpões fechados ou com ventilação insuficiente, essa emissão representa risco imediato à saúde dos operadores — razão pela qual a empilhadeira a combustão é proibida em galpão fechado sem sistema de exaustão adequado. Durante a manutenção, o motor frequentemente fica ligado para diagnóstico, o que agrava a emissão pontual no interior da oficina ou da área de manutenção da fábrica.
Gestão de óleos e fluidos: o principal vetor de contaminação do solo
A troca de óleo hidráulico, óleo de transmissão e fluido de freio é a rotina de manutenção que mais frequentemente resulta em contaminação do solo e de redes de drenagem pluvial. Os cuidados essenciais incluem:
- Bandeja coletora obrigatória: toda drenagem de fluido deve ocorrer sobre bandeja metálica ou de polietileno com capacidade superior ao volume total do sistema. Nunca drene diretamente sobre piso de concreto, mesmo que ele pareça impermeabilizado — fissuras são inevitáveis em pisos industriais com tráfego intenso de empilhadeiras.
- Armazenamento temporário em recipiente identificado: o óleo coletado deve ser transferido para tambor ou bombona rotulada com o código do resíduo (conforme NBR 10.004), data de geração e quantidade estimada. O armazenamento temporário não pode superar 365 dias para geradores de grande porte ou 180 dias para geradores de pequeno porte, conforme a Resolução CONAMA 362/2005.
- Destinação via coletor autorizado: óleo lubrificante usado é resíduo com logística reversa obrigatória no Brasil. A empresa deve contratar coletor credenciado pela ANP e guardar os manifestos de transporte (MTR) por no mínimo cinco anos.
- Absorventes para vazamentos acidentais: manter kit de contenção com vermiculita, serragem ou absorvente sintético no ponto de manutenção. Em caso de derramamento, o material absorvente contaminado também é resíduo Classe I e deve seguir o mesmo fluxo de destinação.
Fábricas que já possuem programas estruturados de manutenção preventiva costumam reduzir significativamente o volume de resíduos gerados, porque substituem fluidos antes da degradação total — evitando vazamentos por pressão excessiva em mangueiras e vedações deterioradas.
Descarte de baterias: regras diferentes para chumbo-ácido e lítio
O crescimento das empilhadeiras elétricas trouxe um novo desafio ambiental: o descarte correto de baterias, que variam em composição e regulamentação conforme a tecnologia.
Baterias de chumbo-ácido (ainda presentes em grande parte da frota elétrica convencional) são reguladas pela Resolução CONAMA 401/2008 e pela Política Nacional de Resíduos Sólidos. O fabricante ou importador tem obrigação de estruturar sistema de logística reversa. Na prática, isso significa que ao adquirir uma bateria nova, a empresa deve entregar a usada ao fornecedor ou a ponto de coleta credenciado. Guardar baterias inutilizadas no pátio — prática comum em galpões do Grande ABC — é infração ambiental sujeita a multa.
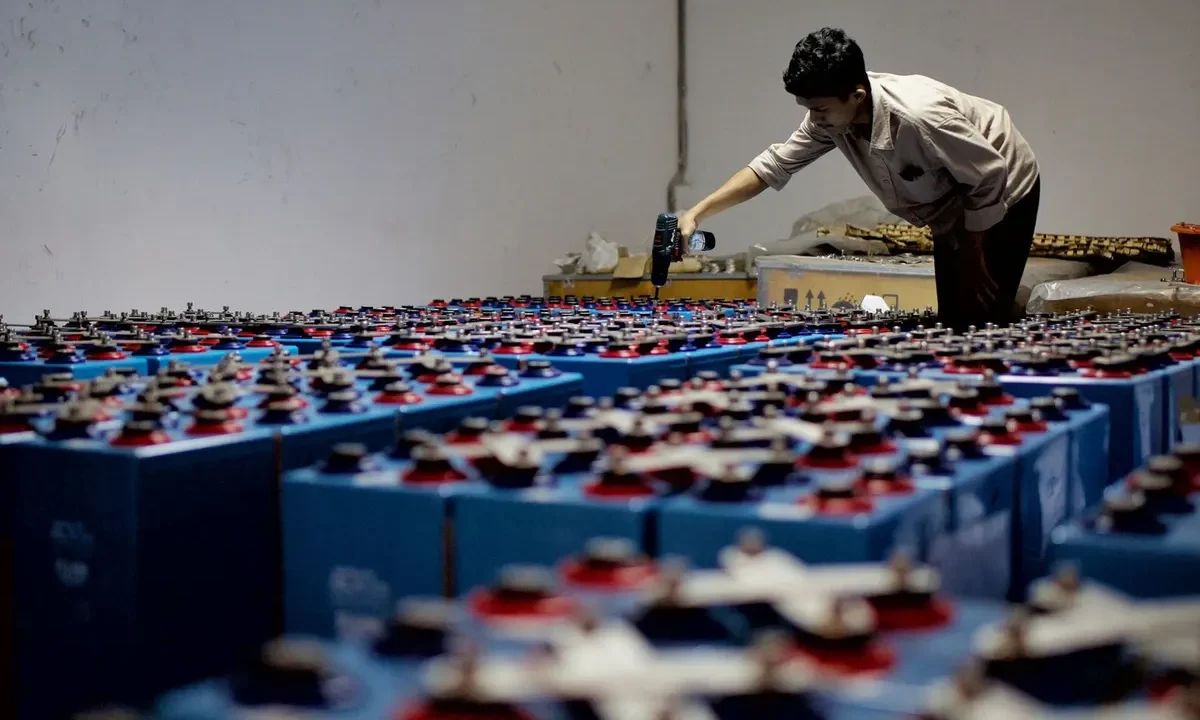
Baterias de lítio-ferro-fosfato (LFP), utilizadas nas séries elétricas Hangcha XA, XE e XC, têm composição química distinta e menor toxicidade aguda que as de chumbo, mas ainda são classificadas como resíduo perigoso pela NBR 10.004 em razão do potencial de incêndio e da presença de metais de transição. A regulamentação específica para logística reversa de baterias de lítio está em consolidação no Brasil, mas o princípio da responsabilidade compartilhada já se aplica. Ao avaliar a diferença entre as séries elétricas Hangcha XA, XE e XC, um dos critérios relevantes para gestores ambientais é justamente a vida útil da bateria — baterias LFP com ciclos acima de 3.000 cargas reduzem a frequência de descarte e, consequentemente, o passivo ambiental associado.
Emissões atmosféricas durante manutenção de empilhadeiras a combustão
Empilhadeiras a diesel e GLP submetidas a diagnóstico com motor em funcionamento emitem gases que precisam ser gerenciados no ambiente de manutenção. As medidas mínimas são:
- Realizar o diagnóstico com motor ligado apenas em área com exaustão mecânica ativa ou em espaço externo com ventilação natural comprovada.
- Instalar detector de monóxido de carbono (CO) fixo na oficina de manutenção, com alarme calibrado para 25 ppm (limite de exposição de oito horas segundo a NR-15).
- Registrar e acompanhar o resultado das inspeções de emissão veicular, quando aplicáveis — algumas licenças ambientais industriais exigem esse controle para frotas internas.
- Avaliar periodicamente se empilhadeiras a combustão com muitas horas de uso ainda estão dentro dos parâmetros de emissão aceitáveis. Equipamentos com motor deteriorado emitem proporcionalmente mais poluentes, o que pode comprometer a conformidade ambiental da planta. Há inclusive discussão regulatória sobre idade limite para empilhadeiras a combustão em ambientes industriais.
Do ponto de vista estratégico, a migração para empilhadeiras elétricas elimina virtualmente o problema de emissão atmosférica durante a operação e reduz substancialmente os riscos durante a manutenção — sem combustível, sem escapamento e sem risco de derramamento de diesel. A pegada de carbono de empilhadeiras elétricas ao longo do ciclo de vida é significativamente menor, argumento que já começa a aparecer em relatórios ESG de empresas industriais do Grande ABC.
Filtros, estopas e EPIs contaminados: resíduos sólidos que precisam de destinação específica
Além dos fluidos, a manutenção de empilhadeiras gera uma série de resíduos sólidos contaminados que são frequentemente descartados de forma incorreta por falta de informação:
- Filtros de óleo e de ar: impregnados com hidrocarbonetos, são resíduos Classe I. Devem ser drenados, embalados em saco plástico resistente e enviados para co-processamento em cimenteiras ou incineração licenciada.
- Estopas, panos e absorventes utilizados na limpeza: mesmo que pareçam “pouco contaminados”, qualquer material que entrou em contato com óleo mineral, fluido hidráulico ou combustível é resíduo perigoso. Lixeiras comuns são proibidas.
- Embalagens de fluidos: tambores e bombonas que continham óleo lubrificante são regulados pela Resolução CONAMA 362/2005 e devem retornar ao sistema de logística reversa. Embalagens plásticas menores (até 5 litros) devem ser tríplice lavadas antes de descarte em coleta seletiva.
- Peças substituídas: pastilhas de freio com amianto (em equipamentos antigos), mangueiras hidráulicas e vedações de borracha contaminada exigem avaliação caso a caso quanto à classificação e destinação.
Documentação e rastreabilidade: o que a fiscalização vai pedir
Ter os procedimentos corretos não é suficiente se não houver registros. Em caso de fiscalização da CETESB ou do órgão municipal, a empresa precisa apresentar:
- Inventário de resíduos perigosos gerados — tipo, quantidade, frequência e forma de acondicionamento.
- Contratos com coletores/destinadores licenciados — com número da licença ambiental do prestador.
- Manifestos de Transporte de Resíduos (MTR) — emitidos no sistema do SINIR (Sistema Nacional de Informações sobre a Gestão dos Resíduos Sólidos).
- Certificados de destinação final (CDF) — emitidos pelo destinador após o processamento do resíduo.
- Registros de treinamento dos colaboradores que manuseiam resíduos perigosos, incluindo operadores e técnicos de manutenção.
Esse conjunto documental também é relevante para auditorias de clientes — especialmente montadoras e sistemistas do ABC que exigem conformidade ambiental de fornecedores e prestadores de serviço como condição contratual. Empresas que terceirizam a manutenção devem exigir os mesmos documentos do prestador, pois a responsabilidade do gerador do resíduo não se transfere automaticamente com a contratação.
Integração com o programa de manutenção preventiva da frota
A melhor forma de garantir conformidade ambiental contínua é integrar os cuidados ambientais ao programa de manutenção preventiva existente — e não tratá-los como procedimento separado. Isso significa incluir, na ordem de serviço de cada intervenção, os campos de registro de resíduos gerados, destinação aplicada e responsável pela segregação.
Empilhadeiras com relatório de horas rodadas bem gerenciado permitem antecipar as intervenções, o que facilita o planejamento da logística de coleta de resíduos — evitando o acúmulo de fluidos usados ou baterias fora de uso além dos prazos legais de armazenamento temporário. Quando a manutenção é reativa e ocorre em emergência, a tendência é que os procedimentos ambientais sejam negligenciados sob pressão do tempo operacional.
Para operações que realizam manutenção em campo — como em canteiros de obra ou em armazéns sem infraestrutura de oficina — os desafios ambientais são ainda maiores, e os cuidados precisam ser adaptados para o contexto externo. Esse cenário específico é detalhado em manutenção de empilhadeira em canteiro de obra, onde as soluções de contenção portátil e rastreabilidade de resíduos ganham protagonismo.
Em síntese, os cuidados ambientais na manutenção de empilhadeiras não são uma camada burocrática adicional: são parte integrante da gestão responsável de frota. Empresas industriais do Grande ABC que já operam sob licenças ambientais rigorosas têm tudo a ganhar ao formalizar esses procedimentos — reduzindo passivo legal, atendendo exigências de clientes e contribuindo concretamente para metas de sustentabilidade que cada vez mais fazem parte das negociações B2B no setor.