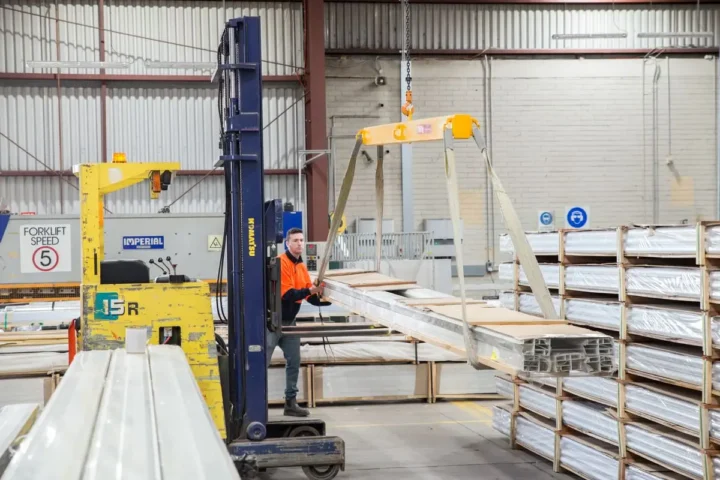

A ociosidade da frota de empilhadeiras é um dos maiores drenos de lucratividade em operações de logística e armazenagem — equipamentos parados representam capital imobilizado, custos de manutenção contínua e perda de produtividade sem retorno. No Grande ABC, onde a base industrial exige movimentação constante de cargas pesadas, muitas empresas enfrentam o dilema entre manter uma frota superdimensionada para picos sazonais ou ficar aquém da capacidade em períodos de alta demanda. A escolha entre comprar e alugar equipamentos, além da decisão técnica entre empilhadeiras elétricas e a combustão, impacta diretamente essa taxa de ociosidade.
Compreender quando sua operação está realmente ociosa — e por quê — é o primeiro passo para otimizar custos. Uma frota bem dimensionada, aliada ao tipo correto de equipamento para cada tarefa, reduz desperdícios e melhora o fluxo de carga. As soluções Hangcha, disponíveis tanto para compra quanto para locação, foram desenvolvidas para atender operações de diferentes escalas, desde movimentações leves de armazém até cargas industriais de alta densidade, permitindo que você adapte sua frota sem comprometer a eficiência.
Como identificar excesso de ociosidade na frota de empilhadeiras da fábrica?
A ociosidade frota de empilhadeiras é um dos custos invisíveis mais prejudiciais à operação logística e industrial. Diferente de uma máquina quebrada — que gera uma ordem de serviço imediata e chama atenção —, uma empilhadeira parada sem necessidade real drena capital silenciosamente: depreciação continua, seguro vence, manutenção preventiva é cobrada pelo calendário e não pelo uso, e o operador muitas vezes permanece na folha. No Grande ABC, onde os galpões industriais trabalham com turnos longos e ciclos de produção exigentes, esse desperdício pode representar dezenas de milhares de reais por ano em ativos que simplesmente não estão gerando retorno.
Identificar esse excesso não exige consultoria externa cara. Exige método, dados e alguns indicadores que qualquer gestor de logística ou operações pode acompanhar com as ferramentas que já tem — ou deveria ter — na operação.
O que é, tecnicamente, ociosidade de empilhadeira?
Ociosidade não é simplesmente a empilhadeira desligada. É o tempo em que o equipamento está disponível operacionalmente, com operador designado ou não, mas sem executar ciclos produtivos — movimentação de carga, abastecimento de linha, transferência entre posições, carregamento ou descarregamento. O benchmark do setor industrial considera que uma empilhadeira bem dimensionada deve operar entre 60% e 75% do tempo disponível no turno. Abaixo de 50% de utilização efetiva, o sinal de alerta já deveria estar aceso.
A referência principal para medir isso é o horímetro da empilhadeira. Esse contador registra as horas reais de funcionamento do motor ou do sistema elétrico — e cruzado com as horas do turno, entrega a taxa de utilização bruta. Se a empilhadeira tem 8 horas de turno disponível e o horímetro avança apenas 3,5 horas por dia, a utilização está em torno de 44%. Isso é ociosidade estrutural, não eventual.
Sinais operacionais que indicam frota superdimensionada
Antes de mergulhar em planilhas, existem sinais visíveis no chão de fábrica que qualquer supervisor atento consegue captar:
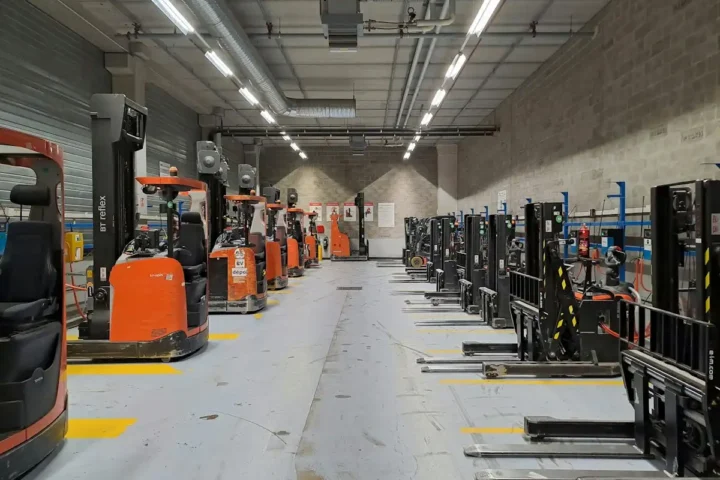
- Empilhadeiras estacionadas em locais não designados durante períodos longos no meio do turno — operadores que “guardam” o equipamento porque sabem que não vão precisar dele em breve.
- Filas de espera inexistentes nos pontos críticos de movimentação (doca, câmara fria, linha de produção). Quando nunca há espera por equipamento, a frota provavelmente está folgada demais para o volume atual.
- Consumo de combustível ou energia abaixo do histórico sem que tenha havido redução de volume operacional. Se a operação manteve o mesmo throughput mas o consumo de combustível caiu de forma consistente, pode ser que parte da frota simplesmente não esteja sendo acionada.
- Operadores compartilhando equipamentos com facilidade excessiva. Em frotas bem dimensionadas, o compartilhamento eventual é normal; quando vira rotina sem conflito, há equipamento sobrando.
- Manutenções preventivas com intervalos de horímetro que demoram mais que o esperado para vencer. Se a revisão é programada a cada 500 horas e está levando seis meses para chegar lá em vez de três, o equipamento está rodando metade do que deveria.
Como calcular a taxa de utilização real da frota
- Registre as horas disponíveis por equipamento no período (turno × dias úteis).
- Subtraia as horas de manutenção corretiva e preventiva — essas não contam como ociosidade, são paradas planejadas ou necessárias.
- Compare o resultado com as horas registradas no horímetro no mesmo período.
- Divida as horas do horímetro pelas horas disponíveis líquidas e multiplique por 100. Esse é o percentual de utilização efetiva.
Faça isso para cada equipamento individualmente. É comum que a média da frota pareça razoável, mas que dois ou três equipamentos específicos estejam com utilização abaixo de 35% — enquanto outros chegam a 80%. Isso indica não só frota superdimensionada, mas também distribuição inadequada de tarefas ou layout de operação que concentra o trabalho em determinadas áreas e deixa outras com equipamento parado.
Se a operação já usa algum sistema WMS ou TMS, vale verificar se é possível integrar os dados da empilhadeira ao sistema de gestão para automatizar esse controle e gerar relatórios de utilização por equipamento, turno e operador.
Ociosidade sazonal versus ociosidade estrutural
Nem toda ociosidade é problema. Existe a ociosidade sazonal — períodos de baixa demanda em que a operação naturalmente reduz o volume e parte da frota fica em espera. Isso é esperado e gerenciável. O problema real é a ociosidade estrutural: quando, mesmo nos picos de demanda, parte da frota permanece subutilizada de forma consistente por três meses ou mais.
Para diferenciar as duas situações, cruze a taxa de utilização com o volume operacional mensal (toneladas movimentadas, paletes expedidos, ciclos de produção). Se nos meses de pico a utilização não ultrapassa 55%, a frota está superdimensionada para a operação atual. Se nos meses de vale a utilização cai para 30% mas no pico sobe para 75%, o dimensionamento está adequado e o que você tem é sazonalidade normal.
Esse diagnóstico é fundamental antes de tomar qualquer decisão sobre reduzir, vender ou realocar equipamentos — e também antes de contratar novos ativos. Muitas empresas no Grande ABC chegam a uma avaliação de frota e descobrem que não precisam comprar mais equipamentos; precisam redistribuir ou, em alguns casos, substituir modelos inadequados para o ciclo de trabalho real.
Custo real da ociosidade: o que está sendo desperdiçado
Para tornar o diagnóstico concreto para a diretoria ou para o dono da empresa, é preciso traduzir ociosidade em reais. Considere uma empilhadeira contrabalançada elétrica de 3 toneladas com valor de mercado de R$ 180.000. Os custos fixos anuais associados a esse ativo incluem:
- Depreciação contábil (10 anos de vida útil): aproximadamente R$ 18.000/ano.
- Manutenção preventiva programada por calendário: entre R$ 6.000 e R$ 10.000/ano dependendo do contrato.
- Seguro patrimonial da frota: variável, mas pode representar entre 1,5% e 2,5% do valor do bem por ano.
- Custo de oportunidade do capital imobilizado: se esse dinheiro estivesse aplicado, geraria retorno — esse é um custo real mesmo que não apareça na DRE.
Um equipamento com 40% de utilização efetiva está gerando apenas 40% de retorno operacional sobre um custo fixo que é 100% cobrado. O custo total de propriedade ao longo de cinco anos de um equipamento ocioso pode facilmente superar o dobro do que seria pago em locação para cobrir demandas pontuais, sem imobilizar capital.
Quando a ociosidade indica hora de revisar o modelo de operação
Identificada a ociosidade estrutural, as saídas possíveis não se limitam a “vender o equipamento excedente”. As opções mais comuns para operações industriais do porte típico do Grande ABC incluem:
- Redimensionamento da frota própria com devolução ou venda de ativos excedentes e manutenção apenas dos equipamentos com alta utilização.
- Migração parcial para locação dos equipamentos de uso eventual ou sazonal, mantendo comprados apenas os de uso intensivo e contínuo. Isso é especialmente relevante para operações com picos definidos — fim de mês, campanhas comerciais, manutenção de planta.
- Substituição de modelos inadequados: às vezes a ociosidade não é de quantidade, mas de especificação. Um equipamento de 5 toneladas sendo usado em ciclos de 1,5 tonelada está subutilizado tecnicamente — e consome mais energia ou combustível do que o necessário. Avaliar se o modelo correto para o ciclo real não reduziria custos operacionais é parte do diagnóstico.
- Revisão do layout operacional para redistribuir tarefas entre equipamentos e eliminar gargalos de concentração. Em alguns casos, a configuração dos corredores da fábrica determina quais equipamentos conseguem operar e quais ficam parados por restrição física.
Independentemente do caminho escolhido, o ponto de partida é sempre o mesmo: dados confiáveis de utilização por equipamento, por turno e por período. Sem isso, qualquer decisão sobre frota é baseada em percepção — e percepção de gestor operacional tende a superestimar a necessidade de equipamentos porque o custo de não ter uma empilhadeira disponível é imediato e visível, enquanto o custo de tê-la parada é difuso e invisível.
Manter os documentos da frota organizados e atualizados também faz parte desse processo: equipamentos com documentação irregular ou vencida podem estar sendo evitados pelos operadores por razões burocráticas, o que distorce os dados de utilização e mascara o diagnóstico real. Um equipamento que aparece como “disponível” mas que nenhum operador usa por falta de habilitação atualizada ou laudo vencido não é disponível de fato — é ociosidade forçada, e precisa ser tratada de forma diferente da ociosidade por falta de demanda.
O diagnóstico correto de ociosidade na frota de empilhadeiras é, portanto, um exercício de gestão de ativos que combina leitura de horímetro, análise de volume operacional, verificação documental e observação do chão de fábrica. Feito com rigor, ele quase sempre revela oportunidades de redução de custo ou de melhoria de produtividade que não eram visíveis na rotina diária da operação.