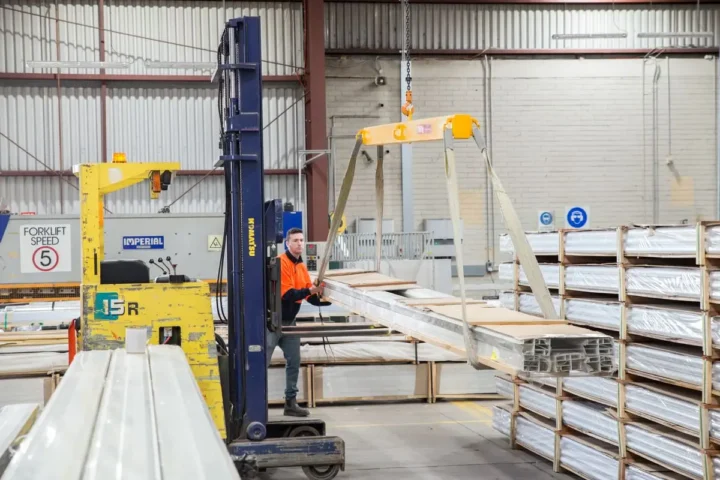

Reduzir deslocamento de empilhadeira dentro do galpão é uma das formas mais diretas de aumentar a produtividade e reduzir custos operacionais em logística e indústria. Quanto menos distância o equipamento percorre para completar uma tarefa, menor o consumo de energia (em elétricas), menor o desgaste mecânico e mais ciclos de movimentação você consegue fazer no mesmo turno. Para empresas no Grande ABC que operam com frotas de médio a grande porte, essa otimização pode representar economia significativa ao longo do ano.
A estratégia para reduzir deslocamentos passa por três pilares: escolher o tipo certo de empilhadeira (elétrica ou combustão), dimensionar corretamente a capacidade de carga conforme suas operações, e implementar práticas de layout e organização do galpão que minimizem trajetos desnecessários. Equipamentos como as séries Hangcha XA, XE e XC (elétricas a lítio) e a série A2 (combustão) oferecem características distintas que impactam diretamente na eficiência de movimentação — desde raio de giro até altura de elevação.
Neste artigo, você vai entender quais fatores influenciam o deslocamento real de uma empilhadeira e como escolher o equipamento que melhor se adequa ao seu galpão.
Como reduzir o tempo de deslocamento da empilhadeira dentro do galpão?
Em galpões industriais do Grande ABC — onde o perfil de operação é mais pesado, os turnos são longos e a pressão por produtividade é constante — o tempo que uma empilhadeira passa em trânsito sem realizar uma tarefa produtiva representa custo direto e invisível. Não é raro que auditorias de fluxo revelem que 30% a 40% do tempo operacional de uma empilhadeira seja gasto em deslocamentos desnecessários: percursos longos até o ponto de carga, esperas em cruzamentos de corredor, retornos em vazio e rotas improvisadas por falta de layout definido. Reduzir esse tempo não exige necessariamente comprar mais equipamentos — exige método.
Por que o deslocamento excessivo é um problema de custo, não só de tempo
Cada hora de deslocamento improdutivo consome energia ou combustível, gera desgaste de pneus e componentes de transmissão, aumenta a exposição do operador a risco de acidente e reduz a vida útil do equipamento. Em empilhadeiras a combustão, o consumo de GLP ou diesel durante deslocamentos em vazio é praticamente igual ao de plena carga — o motor trabalha na mesma faixa de rotação. Em empilhadeiras elétricas a lítio, o consumo em vazio é menor, mas a degradação do ciclo de bateria acumulada ao longo do turno ainda representa custo real. Se você quiser entender como isso impacta o custo total entre elétrica e combustão, a comparação precisa considerar exatamente esse fator operacional.
Além do custo direto, há o custo de oportunidade: uma empilhadeira em deslocamento desnecessário é uma empilhadeira que não está movendo carga. Em operações com frota enxuta — o que é a realidade da maioria das PMEs industriais da região — isso se traduz em gargalo de expedição, atraso na separação de pedidos e pressão para contratar mais equipamentos quando o problema real é de processo.
Mapeie o fluxo real antes de propor qualquer mudança
O primeiro passo é diagnóstico, não solução. Muitos gestores partem direto para reorganizar o layout sem entender onde o tempo está sendo perdido. O mapeamento de fluxo de empilhadeiras deve responder a perguntas objetivas:
- Quais são os percursos mais frequentes durante o turno?
- Quantas viagens são feitas em vazio (sem carga no garfo)?
- Onde ocorrem as principais esperas e conflitos de corredor?
- Qual é a distância média entre o ponto de armazenagem e o ponto de expedição?
- Há cruzamentos de rota entre empilhadeiras diferentes?
Esse mapeamento pode ser feito de forma simples com um cronômetro e um croqui do galpão, ou de forma mais precisa com o relatório de horas rodadas, que em modelos com telemetria embarcada registra padrões de uso, velocidade média e tempo de motor ligado sem movimentação de carga. Esse dado é o ponto de partida para qualquer decisão de layout ou de frota.
Layout do galpão: o fator que mais impacta o deslocamento
Posicionamento estratégico dos itens de maior giro. Produtos com alta rotatividade devem estar nas posições mais próximas da área de expedição. O conceito de “curva ABC de posicionamento” é simples: os itens A (maior giro) ficam nos endereços de menor distância percorrida; os itens C (baixo giro) ficam nas posições mais distantes. Essa mudança sozinha pode reduzir o deslocamento médio em 20% a 35% em galpões com mix variado.
Separação entre fluxo de recebimento e fluxo de expedição. Quando as empilhadeiras de recebimento e de expedição compartilham os mesmos corredores nos mesmos horários, o tempo de espera por passagem aumenta significativamente. Definir janelas de horário ou corredores exclusivos para cada fluxo reduz o conflito sem exigir nenhuma mudança física.
Definição de sentido único nos corredores principais. A lógica é a mesma do trânsito urbano: corredores de mão dupla geram conflito e frenagem. Corredores de sentido único, mesmo que aumentem levemente o percurso total, eliminam paradas e manobras que consomem tempo e aumentam risco de colisão.
A decisão sobre a largura dos corredores também é crítica e depende do tipo de empilhadeira utilizada. Empilhadeiras contrabalançadas convencionais exigem corredores mais largos para manobra; equipamentos de corredor estreito (reach trucks, por exemplo) permitem adensar o layout e reduzir distâncias. Esse tema é aprofundado na análise sobre corredores largos ou estreitos para otimizar o espaço da fábrica.
Roteirização das tarefas do operador
Mesmo com um layout bem planejado, se o operador recebe tarefas de forma fragmentada e sem sequência lógica, o deslocamento total do turno será alto. A roteirização — ou seja, o sequenciamento das ordens de serviço de forma que o operador realize tarefas em blocos geográficos dentro do galpão — é uma prática de baixo custo e alto impacto.
Em operações sem sistema WMS (Warehouse Management System), isso pode ser feito manualmente pelo supervisor: ao invés de liberar uma ordem de separação por vez, liberar um bloco de ordens que estejam na mesma área do galpão. O operador faz o percurso uma vez e resolve múltiplas tarefas. Em operações com WMS, essa lógica já está automatizada — mas precisa estar parametrizada corretamente para o layout atual.
Outro ponto frequentemente ignorado: o posicionamento do ponto de repouso da empilhadeira. Se ao final de cada tarefa o operador retorna a um ponto fixo (geralmente próximo ao escritório ou à entrada), e a próxima tarefa está no fundo do galpão, cada ciclo começa com um deslocamento longo em vazio. Definir pontos de repouso distribuídos, próximos às áreas de maior demanda do próximo turno, reduz esse desperdício.
Número e tipo de equipamentos: frota adequada ao fluxo
Uma frota subdimensionada gera fila de espera e pressão para que cada empilhadeira percorra mais distância por turno. Uma frota superdimensionada gera equipamentos ociosos e custo fixo desnecessário. O equilíbrio depende do mapeamento de fluxo mencionado anteriormente.
Em galpões com operações mistas — recebimento pesado, separação de pedidos e expedição simultâneos — faz sentido avaliar se um único tipo de equipamento atende todos os fluxos com eficiência. Muitas vezes, a combinação de uma empilhadeira contrabalançada para movimentação de paletes pesados com paleteiras elétricas para separação e transporte interno reduz o deslocamento total porque cada equipamento opera na sua faixa de eficiência, sem percursos desnecessários para compensar limitações técnicas.
As paleteiras elétricas a lítio da série WS da Hangcha, por exemplo, são bem adequadas para transporte interno em distâncias médias dentro do galpão, liberando as empilhadeiras contrabalançadas para as tarefas de empilhamento e carga/descarga — que é onde elas têm vantagem real de produtividade. Essa divisão de função reduz o deslocamento total da frota porque elimina o uso de equipamentos pesados em tarefas que não justificam seu porte.
Manutenção como fator de deslocamento indireto
Empilhadeiras com problemas mecânicos ou elétricos não detectados operam em velocidade reduzida, apresentam falhas intermitentes que interrompem o ciclo e aumentam o tempo de cada percurso. Um equipamento que deveria completar um ciclo em 4 minutos, mas está com freio arrastando ou com bateria degradada, pode levar 6 ou 7 minutos — sem que o gestor perceba a causa raiz.
A manutenção preventiva com foco no custo total de propriedade é o que garante que o equipamento opere dentro dos parâmetros de velocidade e desempenho para os quais foi projetado. Isso inclui verificação periódica de pneus (desgaste aumenta resistência ao rolamento e reduz velocidade efetiva), calibração de sistemas de direção e inspeção de sistemas de propulsão. Em empilhadeiras elétricas, o estado da bateria é determinante: uma bateria com capacidade degradada reduz a autonomia e a aceleração, aumentando o tempo de cada deslocamento.
Treinamento do operador e impacto na eficiência de rota
O operador experiente conhece o galpão, antecipa conflitos de corredor e escolhe rotas eficientes por intuição. O operador sem treinamento adequado ou sem conhecimento do layout percorre rotas subótimas, faz manobras desnecessárias e gera retrabalho. Isso não é julgamento de competência individual — é resultado direto de falta de processo.
Treinamentos periódicos alinhados à reciclagem NR-11 para operadores experientes são uma oportunidade de reforçar não apenas segurança, mas também eficiência operacional: rotas definidas, pontos de repouso corretos, sequenciamento de tarefas e comunicação com o supervisor. Operadores que entendem o impacto do seu deslocamento na produtividade geral tendem a adotar práticas mais eficientes espontaneamente.
Indicadores para monitorar a evolução
Reduzir deslocamento sem medir é trabalhar no escuro. Alguns indicadores simples que podem ser acompanhados mesmo sem sistema sofisticado:
- Ciclos por hora: número de viagens completas (pegar carga, transportar, depositar, retornar) por hora de operação. Aumentar esse número com o mesmo equipamento significa menos deslocamento por tarefa.
- Percentual de viagens em vazio: proporção de percursos sem carga no garfo em relação ao total. Reduzir esse percentual é o objetivo central da roteirização.
- Horas de motor ligado sem movimentação: tempo em que o equipamento está ligado mas parado, geralmente em espera. Esse dado, disponível nos relatórios de telemetria, indica gargalos de fluxo.
- Distância média por ciclo: em galpões com rastreamento, esse dado revela o impacto direto de mudanças de layout.
Monitorar esses indicadores mensalmente, mesmo de forma aproximada, permite identificar se as mudanças implementadas estão gerando resultado real ou se o problema persiste por outra causa não identificada.
Síntese: onde concentrar esforço primeiro
Para a maioria dos galpões industriais do Grande ABC, a sequência de maior retorno sobre esforço é: primeiro, mapear o fluxo real e identificar os percursos de maior frequência; segundo, reposicionar os itens de maior giro para reduzir a distância média de cada ciclo; terceiro, definir sentido de tráfego e roteirizar as ordens de serviço por bloco geográfico; quarto, revisar se o mix de equipamentos está adequado ao tipo de operação — separando tarefas de transporte interno das tarefas de empilhamento; e quinto, garantir que a manutenção preventiva mantenha os equipamentos operando na velocidade e eficiência nominais.
Nenhuma dessas ações exige necessariamente a compra de novos equipamentos. Mas quando o diagnóstico indica que a frota atual é insuficiente ou inadequada para o fluxo real da operação, a decisão de renovar ou ampliar a frota passa a ter base técnica sólida — o que facilita a justificativa interna e acelera a aprovação do investimento.