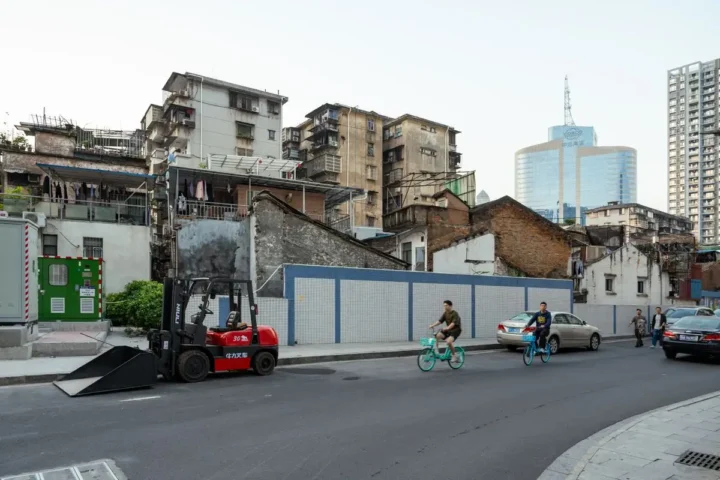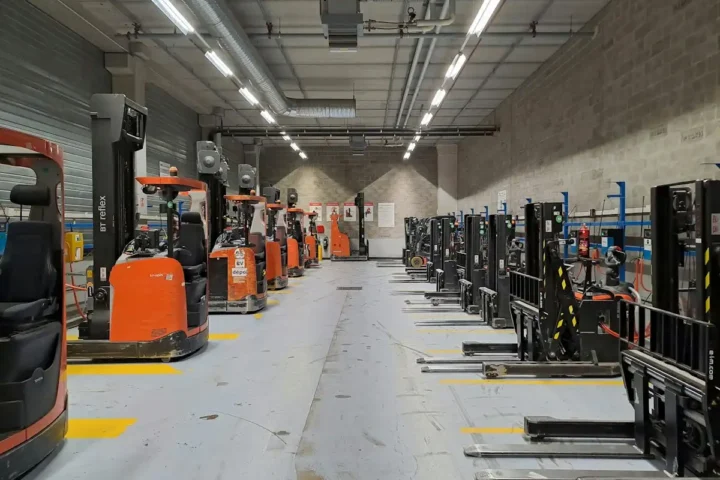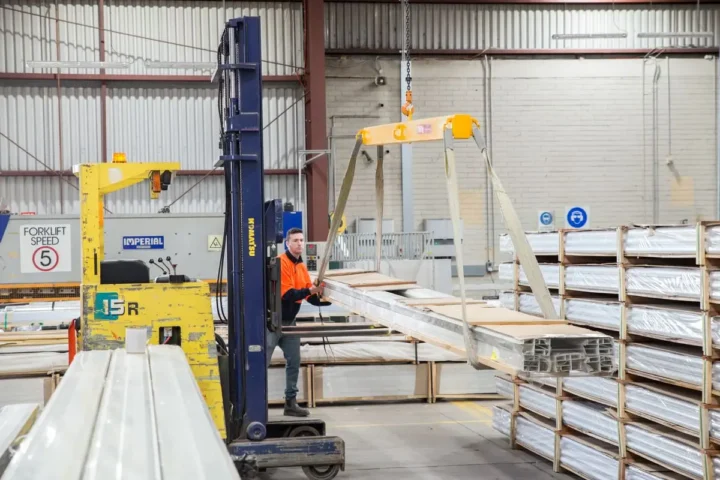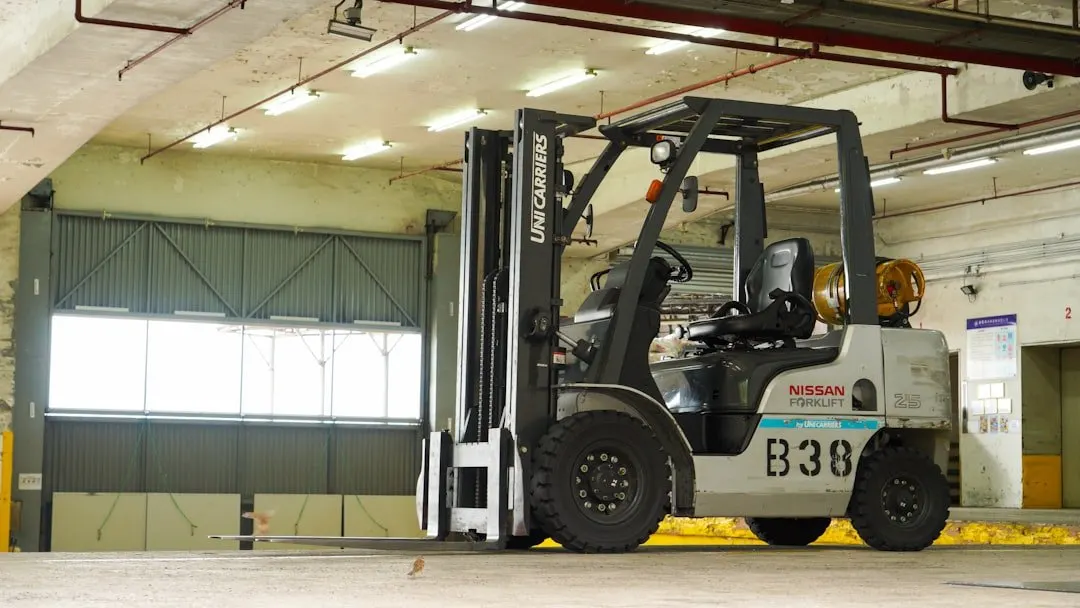

A manutenção preventiva custo total de propriedade é um indicador cada vez mais central na decisão de compra ou locação de equipamentos de movimentação de materiais. Empresas no Grande ABC que operam com empilhadeiras, paleteiras e plataformas elevatórias sabem que o preço de aquisição é apenas uma parte da equação — o que realmente impacta o orçamento são os custos operacionais acumulados: manutenção, peças de reposição, energia ou combustível, e tempo de parada em manutenção corretiva.
Quando você escolhe entre uma empilhadeira elétrica a lítio e um modelo a combustão, ou decide entre comprar e alugar, essa análise de custo total é determinante. Equipamentos bem mantidos desde o início reduzem falhas inesperadas, prolongam a vida útil e mantêm a produtividade do seu galpão ou centro de distribuição. A série Hangcha — seja nas empilhadeiras contrabalançadas XA/XE/XC, nas paleteiras WS ou nas plataformas autopropulsadas — foi projetada considerando essa realidade operacional.
Neste artigo, você entenderá como calcular o custo total de propriedade de forma realista e como a manutenção preventiva impacta diretamente na rentabilidade da sua frota.
Como a manutenção preventiva impacta o custo total de propriedade da empilhadeira?
Quando uma empresa avalia a compra ou locação de uma empilhadeira, o preço do equipamento costuma dominar a conversa. Mas gestores de logística e operações com mais tempo de chão de fábrica sabem que o valor pago na nota fiscal é apenas a primeira fatia de um custo muito maior — o custo total de propriedade (TCO, do inglês Total Cost of Ownership). E dentro desse cálculo, a manutenção preventiva é a variável que mais separa uma frota lucrativa de uma frota que sangra o orçamento.
Este artigo detalha como a manutenção preventiva se conecta a cada componente do TCO, quais são os números que justificam o investimento e o que muda na equação quando se compara empilhadeiras elétricas a lítio com modelos a combustão — contexto especialmente relevante para as operações industriais e logísticas do Grande ABC, onde turnos longos, cargas pesadas e galpões de alto giro são a norma, não a exceção.
O que compõe o custo total de propriedade de uma empilhadeira
O TCO de uma empilhadeira é a soma de todos os desembolsos ao longo da vida útil do equipamento, divididos em categorias que vão muito além da aquisição:
- Custo de aquisição ou locação: preço de compra, entrada, financiamento ou mensalidade de aluguel.
- Manutenção preventiva e corretiva: revisões programadas, troca de peças por desgaste, reparos emergenciais.
- Energia ou combustível: eletricidade (carregamento de bateria), GLP ou diesel.
- Pneus e consumíveis: borrachas, fluidos, filtros, correntes de mastro.
- Operação e treinamento: custo do operador habilitado, cursos de reciclagem e conformidade com normas como a NR-11.
- Paradas não planejadas: custo de produção parada, hora extra, locação emergencial de substituto.
- Valor residual: quanto o equipamento vale ao final do ciclo — revenda, permuta ou sucata.
Em uma operação típica de médio porte no Grande ABC, com dois turnos de oito horas e utilização de 1.800 a 2.200 horas por ano, a manutenção e as paradas não planejadas respondem por 30% a 45% do TCO ao longo de cinco anos. Ignorar esse bloco para economizar na revisão trimestral é uma das decisões mais caras que um gestor pode tomar.
Manutenção preventiva versus corretiva: a diferença real em reais
A lógica é simples, mas os números precisam ser colocados na mesa para convencer quem assina o orçamento. Uma revisão preventiva programada — troca de filtros, verificação de freios, inspeção de mastro, calibração de sistemas hidráulicos — custa, em média, entre R$ 800 e R$ 2.000 dependendo do modelo e do intervalo. Uma falha corretiva que poderia ter sido evitada por essa revisão pode custar de R$ 8.000 a R$ 25.000 em peças e mão de obra, sem contar o tempo de parada.
Mas o custo mais invisível é o da parada operacional. Se uma empilhadeira de 3 toneladas parar em um galpão que movimenta 400 paletes por turno, o impacto pode ser calculado em horas de produção perdida, atrasos de entrega com multa contratual e necessidade de locação emergencial — que costuma ser 30% a 50% mais cara do que um contrato planejado. Quando você soma tudo isso, a relação custo-benefício da manutenção preventiva fica clara: cada real investido em prevenção economiza entre cinco e quinze reais em correção e impacto operacional.
Outro ponto que afeta diretamente o TCO é o diagnóstico precoce de anomalias. Ruídos no motor, variações de pressão hidráulica e aquecimento fora do padrão são sinais que, identificados em uma inspeção preventiva, resultam em intervenções simples. Ignorados, evoluem para falhas de componentes nobres — motores de tração, bombas hidráulicas, sistemas de direção — cujo reparo ou substituição compromete o planejamento financeiro de qualquer operação.
O impacto das horas rodadas no planejamento de manutenção
Empilhadeiras modernas, como as da linha Hangcha, utilizam horímetros digitais que registram com precisão cada hora de operação. Esse dado é a base de qualquer programa de manutenção preventiva bem estruturado. Os intervalos de revisão são definidos em horas — tipicamente a cada 250h, 500h e 1.000h — e não em meses de calendário, porque o desgaste real depende do uso, não do tempo decorrido.
Uma operação que roda 2.000 horas por ano precisa de quatro revisões de 500h e duas revisões completas de 1.000h. Uma operação mais leve, com 800 horas anuais, tem um calendário completamente diferente. Por isso, manter um relatório de horas rodadas atualizado não é burocracia — é o instrumento de gestão que permite antecipar custos, negociar contratos de manutenção com previsibilidade e evitar que revisões atrasem por falta de controle.
Além disso, o histórico de horas rodadas tem impacto direto sobre outro componente do TCO: o valor de revenda do equipamento usado. Uma empilhadeira com histórico documentado de manutenção preventiva e horímetro consistente com a condição visual e mecânica do equipamento vale significativamente mais no mercado de usados do que uma máquina sem histórico — mesmo que ambas tenham a mesma idade e o mesmo modelo.
Elétrica a lítio versus combustão: como a tecnologia altera o TCO
A escolha entre uma empilhadeira elétrica a lítio e um modelo a combustão (diesel ou GLP) tem implicações profundas no TCO, e a manutenção preventiva é um dos fatores que mais diferenciam as duas tecnologias.
Empilhadeiras a combustão possuem mais componentes sujeitos a desgaste mecânico: motor de explosão com velas ou injetores, sistema de arrefecimento, transmissão, filtros de ar, óleo e combustível, além de escapamento. O intervalo de manutenção é mais frequente, o número de itens inspecionados é maior e o custo de peças tende a crescer à medida que o equipamento envelhece. A idade do equipamento a combustão também é um fator regulatório e de segurança que precisa ser monitorado.
Empilhadeiras elétricas a lítio, como as séries XA, XE e XC da Hangcha, têm uma arquitetura mecanicamente mais simples: sem motor de combustão, sem sistema de arrefecimento a líquido, sem transmissão mecânica complexa. O resultado é uma curva de manutenção mais suave, com menos itens de inspeção obrigatória e intervalos mais longos para os principais componentes. O custo de energia também é estruturalmente menor — o custo por kWh de eletricidade é significativamente inferior ao custo equivalente em GLP ou diesel para a mesma carga movimentada.
Isso não significa que empilhadeiras elétricas dispensam manutenção preventiva. O sistema hidráulico, os freios, o mastro, os pneus e os conectores elétricos precisam de inspeção regular. Mas o volume de intervenções e o custo médio por hora rodada tendem a ser menores ao longo de um ciclo de cinco anos. Para entender melhor as diferenças técnicas entre os modelos elétricos disponíveis, vale consultar a comparação detalhada entre as séries elétricas Hangcha XA, XE e XC na prática.
Há ainda um aspecto regulatório que impacta o TCO em ambientes fechados: empilhadeiras a combustão são proibidas em galpões fechados sem ventilação adequada, o que pode exigir investimentos em infraestrutura ou limitar o uso do equipamento — custo indireto que raramente entra no cálculo inicial de compra.
O papel do operador no custo de manutenção
Um programa de manutenção preventiva eficiente não depende apenas da equipe técnica — depende também do operador. Acelerações bruscas, frenagens agressivas, colisões com estruturas de rack e operação com carga acima da capacidade nominal são comportamentos que aceleram o desgaste de componentes e aumentam a frequência de manutenção corretiva.
Operadores treinados e com habilitação de trânsito regularizada e reciclagem periódica conforme a NR-11 operam com mais cuidado, identificam anomalias antes de reportá-las à manutenção e contribuem para um ciclo de vida mais longo do equipamento. O curso de reciclagem NR-11 não é apenas uma obrigação legal — é um investimento que reduz o custo de manutenção e os riscos de acidentes, ambos com impacto direto no TCO.
Empresas do Grande ABC que operam com múltiplos turnos em ambientes industriais pesados — estamparias, metalúrgicas, montadoras de segundo nível — têm no operador um agente crítico de controle de custos. Ignorar a capacitação contínua é transferir para a manutenção um custo que poderia ser evitado na operação.
Contratos de manutenção e locação: como distribuir o risco de TCO
Uma das formas mais eficazes de controlar o TCO é transferir parte do risco de manutenção para o fornecedor por meio de contratos estruturados. Isso pode ser feito de duas formas principais:
- Contrato de manutenção preventiva com peças inclusas: a empresa paga uma mensalidade fixa que cobre revisões programadas e reposição de consumíveis. O custo é previsível e o fornecedor tem incentivo para manter o equipamento em bom estado.
- Locação com manutenção full: o equipamento é alugado e toda a responsabilidade de manutenção — preventiva e corretiva — fica com a locadora. O TCO se transforma em uma mensalidade conhecida, sem surpresas de caixa.
Para operações que precisam de flexibilidade de frota ou que não querem imobilizar capital em ativos, a locação com manutenção inclusa pode ser a estrutura de TCO mais eficiente disponível. Para operações com demanda estável e horizonte de uso de cinco anos ou mais, a compra com contrato de manutenção preventiva tende a apresentar TCO menor no longo prazo.
Independentemente do modelo escolhido, é recomendável incluir no cálculo o custo do seguro — seja de frota ou individual —, que protege contra eventos não cobertos pela manutenção preventiva, como acidentes e danos a terceiros.
Manutenção preventiva como diferencial competitivo na gestão de frota
No contexto industrial do Grande ABC, onde muitas empresas operam frotas de quatro a vinte equipamentos em galpões de alto giro, a manutenção preventiva deixou de ser uma boa prática para se tornar um requisito de competitividade. Operações que param custam contratos. Contratos perdidos custam clientes. E clientes perdidos em um polo industrial consolidado como o Grande ABC demoram anos para ser recuperados.
Gestores que tratam a manutenção preventiva como centro de custo — algo a ser minimizado — estão olhando para o lado errado da equação. Quando o TCO é calculado corretamente, a manutenção preventiva aparece como o principal mecanismo de controle de todos os outros custos: ela reduz a corretiva, prolonga a vida útil, preserva o valor residual, protege o operador e mantém a conformidade regulatória.
Para empresas da região que estão avaliando renovação ou expansão de frota — seja em indústrias metalúrgicas ou em operações logísticas de médio porte —, estruturar um programa de manutenção preventiva desde a aquisição do primeiro equipamento é a decisão que mais impacta o resultado financeiro da operação nos anos seguintes. O custo total de propriedade começa a ser construído no momento em que o equipamento é escolhido — e a manutenção preventiva é o instrumento que determina se esse custo ficará sob controle ou não.